
Viele Antriebskomponenten überschreiten das Budget oder verpassen Liefertermine nicht, weil in der Fertigung etwas schiefgelaufen ist – sondern weil Konstruktionsentscheidungen getroffen wurden, bevor jemand mit Fertigungskenntnissen mit am Tisch sass. Dieser Artikel zeigt genau auf, wo diese Lücke entsteht und wie sie geschlossen werden kann.
Design for Manufacturability in der Verzahnungstechnik: Ein Denkansatz, kein Reparaturschritt
Der Begriff Design for Manufacturability, kurz DfM, beschreibt den Grundsatz, Bauteile von Beginn an so auszulegen, dass sie mit den tatsächlich verfügbaren Fertigungsverfahren prozesssicher, reproduzierbar und kostenoptimiert hergestellt werden können. In der Verzahnungstechnik ist dieser Ansatz besonders relevant, denn das Zahnrad ist ein hochkomplexes Bauteil, bei dem geometrische, werkstofftechnische und fertigungstechnische Entscheidungen eng miteinander verknüpft sind.
Dennoch ist DfM in der Praxis häufig kein strukturierter Prozess, sondern eine nachgelagerte Korrektur. Der Konstrukteur hat ein Design fertiggestellt, der Lohnfertiger erhält eine Zeichnung – und beginnt dann die problematischen Stellen auszugleichen, aufzufangen oder beim Kunden auf Änderungen zu drängen. Das kostet Zeit, erzeugt Reibung und erhöht das Qualitätsrisiko. Untersuchungen aus der Fertigungspraxis zeigen konsistent, dass rund 70 Prozent der Fertigungskosten bereits in der Konstruktionsphase determiniert werden – nicht auf dem Shopfloor.
Wo Konstruktionsentscheidungen in der Verzahnungsfertigung zur Kostenfalle werden
Die häufigsten fertigungstechnischen Problemquellen bei Verzahnungsteilen sind keine Ausreisser. Sie tauchen systematisch auf, sobald Konstruktion und Fertigungs-Know-how getrennt voneinander agieren.
Toleranzen: Der verdeckte Kostentreiber in der Präzisionsverzahnungsfertigung
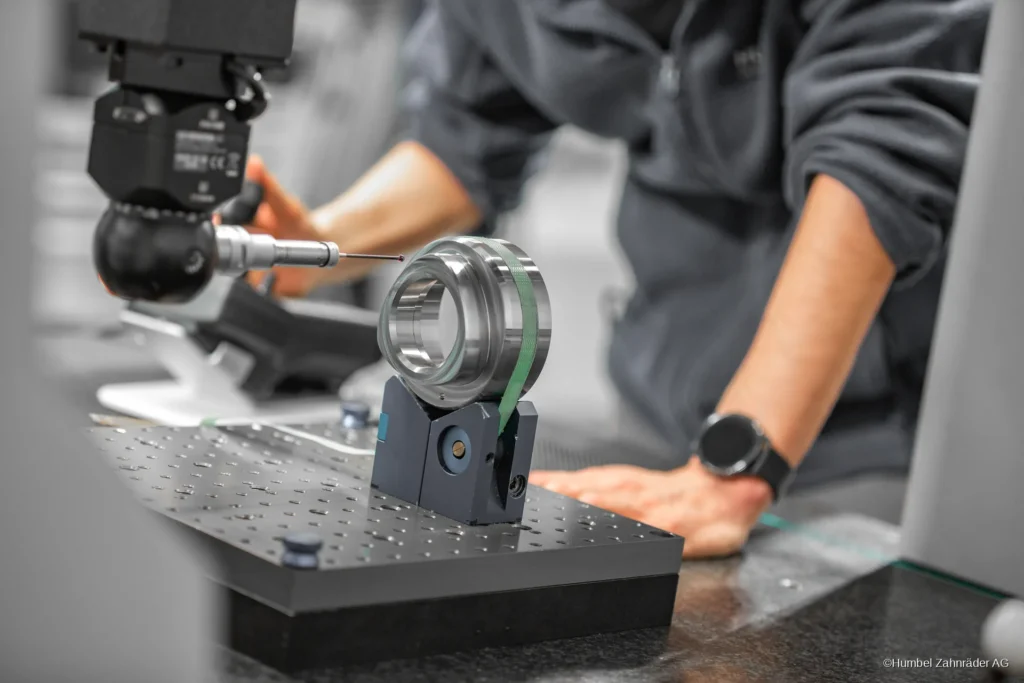
Zu enge Toleranzen an nicht funktionskritischen Flächen zählen zu den verbreitetsten Kostentreibern. In der Präzisionsbearbeitung steigen die Fertigungskosten nicht linear – bei zunehmender Toleranzenge können die Fertigungskosten stark ansteigen. Wer bestimmte Toleranzfelder ohne Abstimmung mit der Fertigung vergibt, verursacht unnötigen Schleif- und Messaufwand dort, wo er für Funktion und das Passverhalten nicht zwingend notwendig ist. Die Regel lautet: Enge Toleranzen so genau wie nötig dort, wo die Funktion es fordert; fertigungsgerechte Toleranzen in allen übrigen Bereichen.
Werkzeug- und Vorrichtungswechsel
Bauteilgeometrien, die eine hohe Anzahl von Spannvorgängen oder eine aufwendige Umrüstungen erfordern, erhöhen nicht nur die Stückkosten, sondern auch die Fehlerquellen. Fertigungsgerechte Geometrien minimieren diese Schnittstellen – und damit einen wesentlichen Teil des versteckten Fertigungsaufwands.
Verifizierung der Verzahnungsdaten:
Eine Verzahnung wird durch eine Vielzahl von Parametern definiert, die in der Verzahnungstabelle auf der Zeichnung zusammengetragen sind – Modul, Zähnezahl, Schrägungswinkel, Profilverschiebung, Achsabstand, aber auch Flankenkorrekturen und Toleranzangaben. In der Praxis zeigt sich jedoch häufig, dass diese Angaben nicht in sich konsistent sind oder Interpretationsspielraum offen lassen: Zeichnungen beschreiben die Verzahnung oft nur unvollständig oder widersprüchlich, entscheidende Parameter fehlen. Werden die Verzahnungsdaten von einem Spezialisten nachgerechnet, lässt sich mit angemessenem Aufwand prüfen, ob die Verzahnung vollständig definiert ist und alle Angaben zusammenpassen – und nicht erst im Rahmen der Qualitätssicherung.
Werkstoffwahl und Wärmebehandlung in der Verzahnungsfertigung
Die Wahl des Einsatzstahls, die Nitrierbarkeit eines Werkstoffs, die erreichbare Kernzähigkeit nach dem Härten sowie die Verzugsanfälligkeit während der Wärmebehandlung hängen eng mit der anschliessenden Hartbearbeitung zusammen. Ein erheblicher Verzug eines Bauteils während der Wärmebehandlung erhöht den Schleifaufwand oder erfordert ein spezielles Härtungsverfahren in Schutzatmosphäre. Dieser Zusammenhang ist ohne Fertigungserfahrung nicht intuitiv ersichtlich.
Das Wissen, das an der Grenze zwischen Engineering und Produktion entsteht
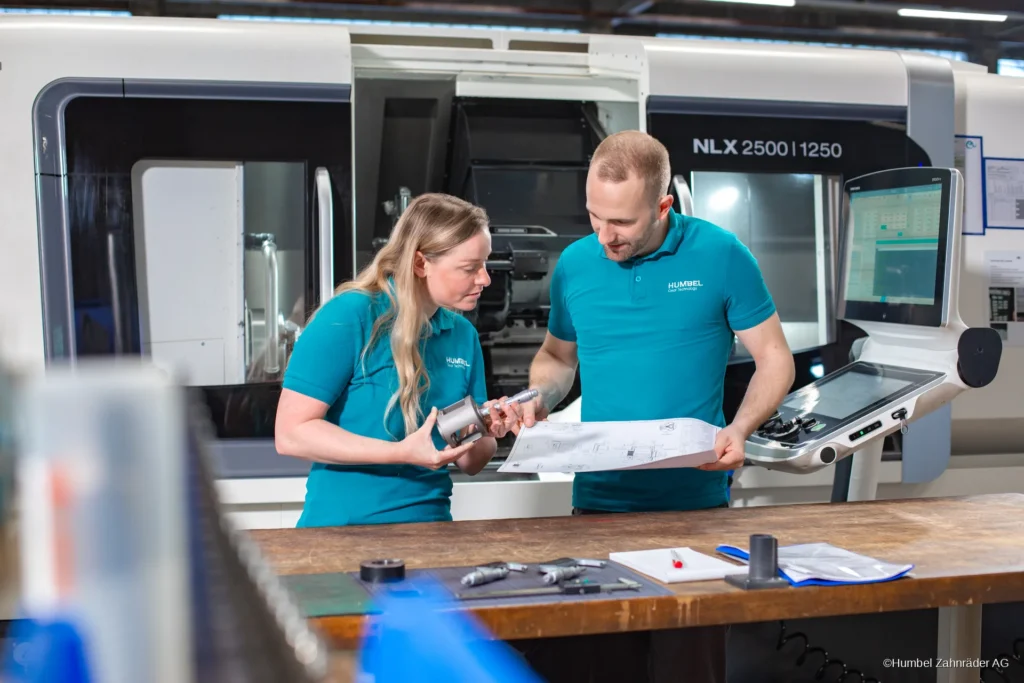
Die beschriebenen Problemfelder haben eine gemeinsame Ursache: Konstruktion und Fertigung sprechen zu selten miteinander – und wenn, dann meist zu spät. Für Unternehmen ohne eigene Fertigung im Verzahnungsbereich ist diese Lücke strukturell: Sie haben keinen internen Ansprechpartner, der Fertigungsrestriktionen im Konstruktionsprozess sichtbar macht.
Genau hier liegt der Unterschied zwischen einem reinen Lohnfertiger und einem Partner, der beide Welten kennt. Das Einbringen von Fertigungswissen in die Konstruktionsphase ist keine Zusatzleistung – es ist der Punkt, an dem nachträgliche Änderungen und ihre Folgekosten systematisch vermieden werden.
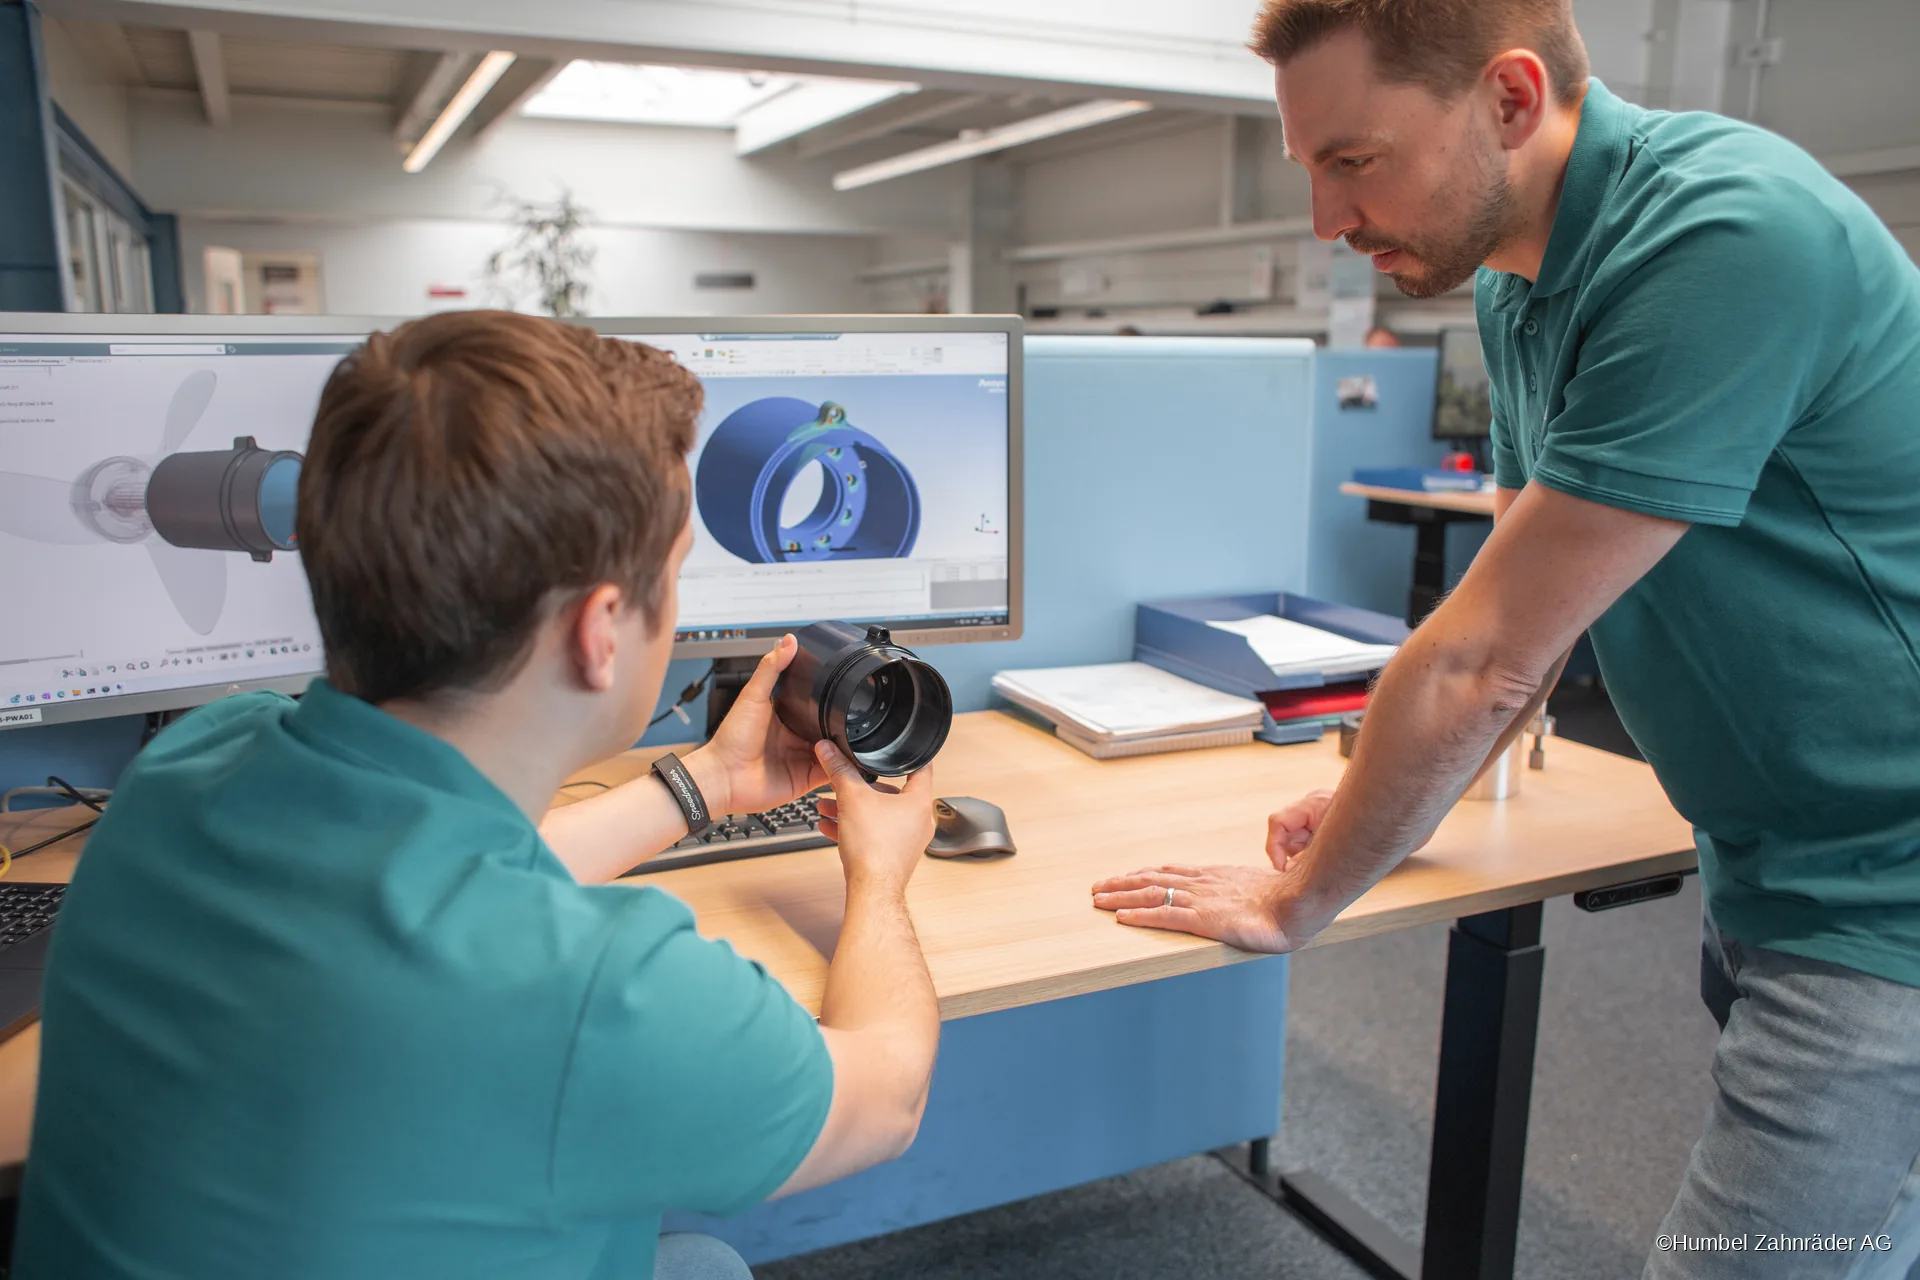
In der Praxis bedeutet das: Wird ein Hersteller mit ausgeprägter Engineering-Kompetenz frühzeitig in die Entwicklung eingebunden, kann er die Verzahnungsgeometrie gemeinsam mit dem Kunden auf Funktion, Fertigbarkeit und Kostenstruktur abstimmen. Er beurteilt auf Basis vorhandener Maschinentechnologien, welche Toleranzfelder vertretbar sind und welche Wärmebehandlung das Bauteil prozessstabil durch die Fertigung bringt.
Humbel Gears kann diesen Prozess auch punktuell unterstützen, beispielsweise durch Beratung zu spezifischen Themen im Zusammenhang mit bestimmten Technologien und Prozessen oder durch Hilfe bei der Überprüfung von Getriebedaten. Gerne unterstützen wir Sie auch nach der Lieferung während der Prototypen- und Testphase und stehen Ihnen bei allen Fragen rund um Zahnräder und Getriebe umfassend zur Seite.
Die Konstruktionsphase: Das entscheidende Fenster für Kostenhebel
Die zeitliche Dimension ist entscheidend. Konstruktive Änderungen, die vor der Werkzeug- und Vorrichtungsauslegung eingebracht werden, kosten einen Bruchteil dessen, was dieselben Änderungen nach dem ersten Prototypenlauf oder gar in der Serienfertigung kosten. Das ist kein theoretisches Argument – es ist die tägliche Erfahrung aus Projekten, bei denen Humbel nicht in die Entwicklung eingebunden wurde: Die meisten Anpassungen wären bei früherer Einbindung vermeidbar gewesen.
Das Feedback eines renommierten Kunden bringt es präzise auf den Punkt: „Unser bisheriger Lieferant war ein reiner Lohnfertiger, was wir suchen, ist jedoch ein Entwicklungspartner, der uns unterstützt, das Optimum zu finden – und dies haben wir mit Humbel gefunden.“
Wann der Austausch sinnvoll ist: Frühzeitige Einbindung in die Verzahnungsentwicklung
Unternehmen, die Verzahnungskomponenten extern fertigen lassen und in der Konstruktionsphase keinen Zugang zu fertigungstechnischem Know-how haben, profitieren von einem frühen Austausch – unabhängig davon, ob es sich um Prototypen, Kleinserien oder den Start einer neuen Plattform handelt. Die Frage, ob eine bestehende Zeichnung fertigungsgerecht ist oder ob eine neue Auslegung von Grund auf optimiert werden sollte, lässt sich in einem technischen Erstgespräch häufig schnell eingrenzen.